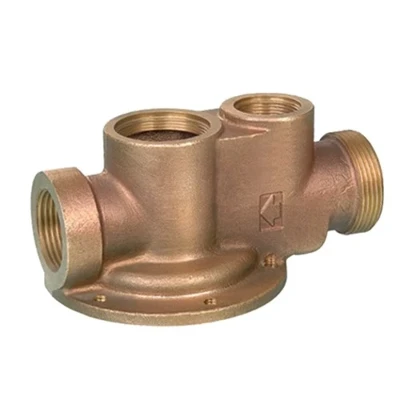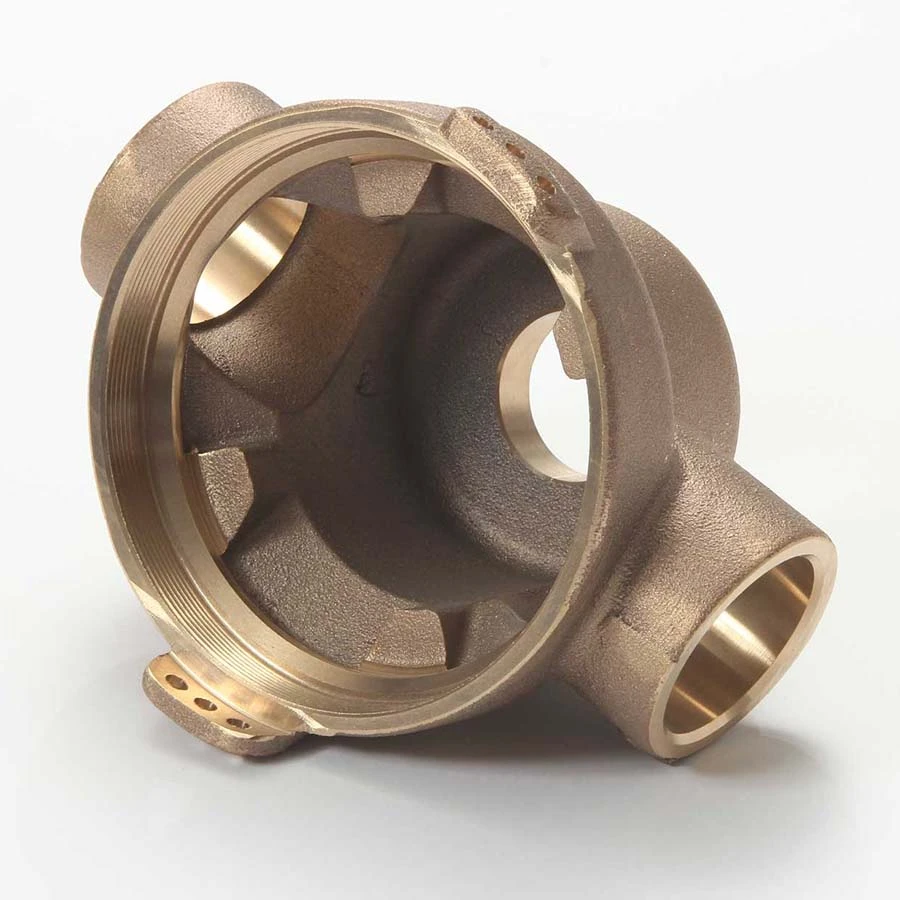
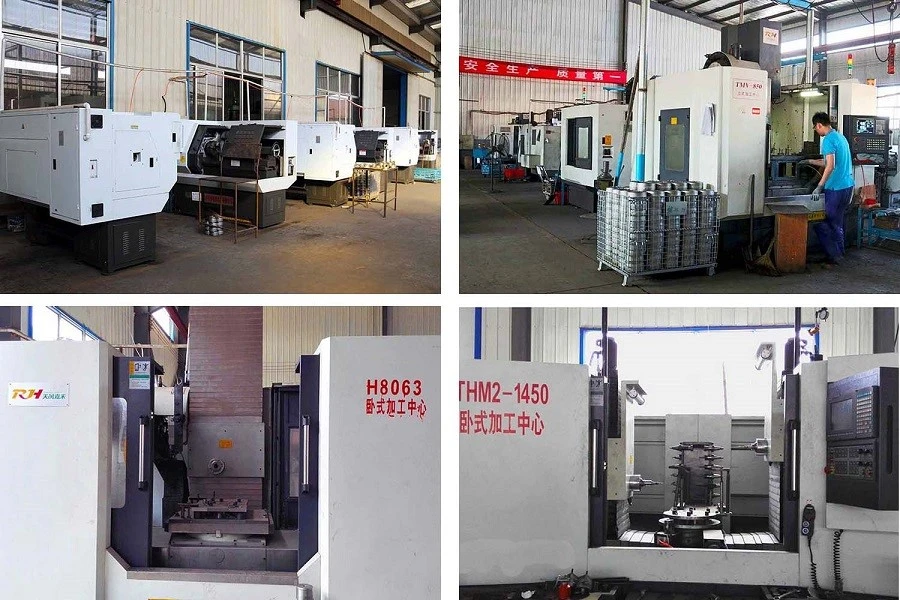
قدرات التصنيع باستخدام الحاسب الآلي الدقة |
|||
| مرافق | كمية | نطاق الحجم (مم) | القدرة السنوية |
| مركز التصنيع العمودي (VMC) | 48 مجموعة | 1,500 × 1,000 × 800 | 6000 طن أو 300000 قطعة |
| مركز التصنيع الأفقي (VMC) | 12 مجموعة | 1,200 × 800 × 600 | 2000 طن أو 100000 قطعة |
| ماكينة سي ان سي | 60 مجموعة | ماكس تحول φ600 | 5000 طن أو 600000 قطعة |
| معيار التسامح: ISO 8062 2013، ISO 2768، GOST 26645 (روسيا) أو GBT 6414 (الصين). | |||
الطحن هو عملية تصنيع باستخدام قواطع دوارة لإزالة المواد من قطعة العمل التي تتقدم (أو تتغذى) في اتجاه بزاوية مع محور الأداة. ويغطي نطاقًا واسعًا من العمليات والآلات المختلفة، بدءًا من الأجزاء الفردية الصغيرة وحتى عمليات الطحن الجماعية الكبيرة والثقيلة. إنها واحدة من العمليات الأكثر استخدامًا في ورش الصناعة والآلات اليوم لتصنيع الأجزاء بأحجام وأشكال دقيقة.
يمكن إجراء الطحن باستخدام مجموعة واسعة من الأدوات الآلية. كانت الفئة الأصلية لأدوات الطحن هي آلة الطحن (التي تسمى غالبًا المطحنة). بعد ظهور التحكم العددي بالكمبيوتر (CNC)، تطورت آلات الطحن إلى مراكز تصنيع (آلات طحن مزودة بمبدلات أوتوماتيكية للأدوات، ومجلات الأدوات أو دوارات، والتحكم باستخدام الحاسب الآلي، وأنظمة التبريد، والمرفقات)، والتي تم تصنيفها عمومًا على أنها مراكز تصنيع رأسية (VMCs) ومراكز تصنيع أفقية (HMCs). أدى تكامل الطحن في بيئات الخراطة والتحول إلى بيئات الطحن، والذي بدأ بالأدوات الحية للمخارط والاستخدام العرضي للمطاحن لعمليات الخراطة، إلى ظهور فئة جديدة من أدوات الآلة، والآلات متعددة المهام (MTMs)، والتي تم تصميمها لغرض - لتوفير إستراتيجية تشغيل افتراضية لاستخدام أي مجموعة من الطحن والخراطة ضمن نفس نطاق العمل.
مقارنة الصف من النحاس والنحاس والبرونز |
|||||||
| المجموعات | إيسي | W-أشياء | الدين | بكالوريوس | جيس | إن | ايزو |
|
نحاس |
C10200 | 2.0040 | من النحاس | C103 | C1020 | CW008A | النحاس-OF |
| C11000 | 2.0060 | ه-Cu57 | C101 | C1100 | CW004A | النحاس-ETP | |
| - | 2.0065 | ه-Cu58 | - | - | - | - | |
| C10300 | 2.0070 | SE النحاس | - | - | CW021A | - | |
| C12200 | 2.0090 | SF النحاس | C106 | C1220 | CW024A | النحاس-DHP | |
| C12500 | - | النحاس-FRTP | C104 | - | CR006A | - | |
| C70320 | 2.0857 | - | - | - | CW112C | CuNi3Si | |
| C14200 | 2.1202 | إس بي النحاس | C107 | - | - | النحاس-AsP | |
| - | 2.1356 | النحاس المنغنيز 3 | - | - | - | - | |
| - | 2.1522 | النحاس Si2 من | - | - | - | - | |
| C16200 | - | C108 | - | - | CuCd1 | ||
| C18200 | - | CC101 | - | CW105C | CuCr1 | ||
| C191010 | - | - | - | CW109C | CuNi1Si | ||
| C70250 | - | CC102 | - | CW111C | CuNi2Si | ||
| C17200 | - | CB101 | - | CW101C | CuBe2 | ||
| C17300 | - | - | - | CW102C | CuBe2Pb | ||
| C17510 | - | - | - | CW110C | CuNi2Be | ||
| C17500 | - | C112 | - | CW104C | CuCo2Be | ||
| C15000 | - | - | - | CW120C | CuZr | ||
| C65100 | - | - | - | CW115C | CuSi2Mn | ||
| C65500 | - | CS101 | - | CW116C | CuSi3Mn1 | ||
| C14500 | - | C109 | - | CW118C | كيوتيب | ||
| C14700 | - | C111 | - | CW114C | CuSP | ||
| C18700 | - | - | - | CW113C | CuPb1P | ||
|
نحاس |
C21000 | 2.0220 | CuZn5 | تشيكوسلوفاكيا125 | C2100 | CW500L | - |
| C22000 | 2.0230 | CuZn10 | Cz101 | C2200 | CW501L | - | |
| C23000 | 2.0240 | CuZn15 | CZ102 | C2300 | CW502L | - | |
| C24000 | 2.0250 | CuZn20 | تشيكوسلوفاكيا103 | C2400 | CW503L | - | |
| C25600 | - | CuZn28 | - | - | - | - | |
| C26000 | 2.0265 | CuZn30 | تشيكوسلوفاكيا106 | C2600 | CW505L | - | |
| C26800 | 2.0280 | CuZn33 | - | C2680 | CW506L | - | |
| C27200 | - | CuZn36 | - | - | - | - | |
| C27200 | 2.0321 | CuZn37 | CZ108 | C2700 | CW508L | - | |
| C27000 | 2.0335 | CuZn36 | تشيكوسلوفاكيا107 | C2700 | CW507L | - | |
| C28000 | 2.0360 | CuZn40 | CZ109 | C2800 | CW509L | - | |
| C33500 | - | CuZn37Pb0.5 | - | - | - | - | |
| C34000 | - | CuZn35Pb1 | تشيكوسلوفاكيا118 | C3501 | - | - | |
| C34500 | 2.0331 | CuZn36Pb1,5 | تشيكوسلوفاكيا119 | - | CW601N | - | |
| C34000 | 2.0331 | CuZn36Pb1,5 | تشيكوسلوفاكيا119 | C3501 | CW600N | - | |
| C35300 | 2.0371 | CuZn38Pb1,5 | تشيكوسلوفاكيا128 | - | - | - | |
| C36500 | 2.0372 | CuZn39Pb0,5 | تشيكوسلوفاكيا123 | - | CW610N | - | |
| C36000 | 2.0375 | CuZn36Pb3 | تشيكوسلوفاكيا124 | C3601 | CW603N | - | |
| C37700 | 2.0380 | CuZn39Pb2 | تشيكوسلوفاكيا 131 / (CZ128) | C3771 | CW612N | - | |
| C38500 | 2.0401 | CuZn39Pb3 | تشيكوسلوفاكيا121 | C3603 | CW614N | - | |
| C38000 | 2.0402 | CuZn40Pb2 | تشيكوسلوفاكيا122 | - | CW617N | - | |
| - | 2.0410 | CuZn44Pb2 | تشيكوسلوفاكيا130 | - | - | - | |
| C68700 | 2.0460 | CuZn20Al2 | تشيكوسلوفاكيا110 | - | - | - | |
| C44300 | 2.0470 | CuZn28Sn1 | CZ111 | - | - | - | |
| - | 2.0530 | CuZn38Sn1 | - | - | - | - | |
| - | 2.0550 | CuZn40Al2 | - | - | - | - | |
| - | 2.0561 | CuZn40Al1 | - | - | - | - | |
| - | 2.0572 | CuZn40Mn2 | تشيكوسلوفاكيا136 | - | CW723R | - | |
| C61400 | 2.0932 | CuAl8Fe3 | - | - | CW303G | - | |
| C63000 | 2.0966 | CuAl10Ni5Fe4 | CA104 | - | CW307G | - | |
|
برونزية |
C50700 | 2.1010 | CuSn2 | - | - | - | - |
| C51100 | 2.1016 | CuSn4 | PB101 | C5111 | سي دبليو 450 ك | - | |
| C51000 | - | CuSn5 | PB102 | C5102 | CW451K | - | |
| C51900 | 2.1020 | CuSn6 | PB103 | C5191 | CW452K | - | |
| C52100 | 2.1030 | CuSn8 | PB104 | C5212 | CW453K | - | |
| - | - | CuSn10 | - | - | - | - | |
| - | - | CUSn11 | - | - | - | - | |
| - | - | CuSn12 | - | - | - | - | |
◀ معدات لمكونات الآلات الدقيقة:
• آلات التصنيع التحويلية: 20 مجموعة.
• ماكينات CNC: 60 مجموعة.
• مركز تصنيع ثلاثي المحاور: 10 مجموعات.
• مركز التصنيع ذو 4 محاور: 5 مجموعات.
• مركز التصنيع ذو 5 محاور: مجموعتان
◀ قدرات التصنيع الدقيق
• الحد الأقصى للحجم: 1500 مم × 800 مم × 500 مم
• نطاق الوزن: 0.1 كجم - 500 كجم
• القدرة السنوية : 10.000 طن
• الدقة: حسب المعايير: .... أو حسب الطلب. الحد الأدنى ± 0.003 ملم
• ثقوب يصل قطرها إلى ±0.002 مم.
• التسطيح والاستدارة والاستقامة: حسب المعايير أو حسب الطلب.
◀ العملية المتاحة
• تحول
• الطحن
• الخراطة
• الحفر
• شحذ، طحن.
• الغسيل
◀ المواد المعدنية الحديدية المتوفرة لمكونات الآلات الدقيقة:
• الحديد الزهر بما في ذلك الحديد الرمادي والحديد المرن
• الصلب الكربوني من الفولاذ منخفض الكربون، والفولاذ المتوسط الكربون، والفولاذ عالي الكربون.
• سبائك الصلب من الدرجات القياسية إلى الدرجات الخاصة حسب الطلب.
◀ المواد المعدنية غير الحديدية المتوفرة لمكونات الآلات الدقيقة:
• الألمنيوم وسبائكه
• النحاس والنحاس
• الزنك وسبائكه
• الفولاذ المقاوم للصدأ
◀ الشروط التجارية العامة
• سير العمل الرئيسي: الاستفسار والاقتباس ← تأكيد التفاصيل / مقترحات خفض التكلفة ← تطوير الأدوات ← صب التجربة ← الموافقة على العينات ← أمر التجربة ← الإنتاج الضخم ← متابعة الطلب المستمر
• المهلة الزمنية: ما يقدر بـ 15-25 يومًا لتطوير الأدوات وما يقدر بـ 20 يومًا للإنتاج الضخم.
• شروط الدفع: سيتم التفاوض بشأنها.
• طرق الدفع: T/T، L/C، اتحاد غرب، باي بال.
تتطلب المعالجة الدقيقة الاهتمام بالعديد من التفاصيل حتى تتوافق قطعة العمل مع المواصفات المنصوص عليها في الرسومات الهندسية أو المخططات. بجانب المشاكل الواضحة المتعلقة بالأبعاد الصحيحة، هناك مشكلة الوصول إلى التشطيب الصحيح أو نعومة سطح قطعة العمل. قد يكون سبب التشطيب السفلي الموجود على سطح قطعة الشغل هو التثبيت غير الصحيح، أو أداة باهتة، أو العرض غير المناسب للأداة. في كثير من الأحيان، يتجلى هذا التشطيب الرديء للسطح، والمعروف باسم الثرثرة، من خلال التشطيب المتموج أو غير المنتظم، وظهور الأمواج على الأسطح المُشكَّلة آليًا لقطعة العمل.
التصنيع هو أي عملية يتم فيها استخدام أداة القطع لإزالة رقائق صغيرة من المواد من قطعة العمل (غالبًا ما تسمى قطعة العمل "العمل"). لإجراء العملية، يلزم وجود حركة نسبية بين الأداة والعمل. يتم تحقيق هذه الحركة النسبية في معظم عمليات التشغيل الآلي عن طريق حركة أولية تسمى "سرعة القطع" وحركة ثانوية تسمى "التغذية". إن شكل الأداة واختراقها لسطح العمل، جنبًا إلى جنب مع هذه الحركات، ينتجان الشكل المطلوب لسطح العمل الناتج.
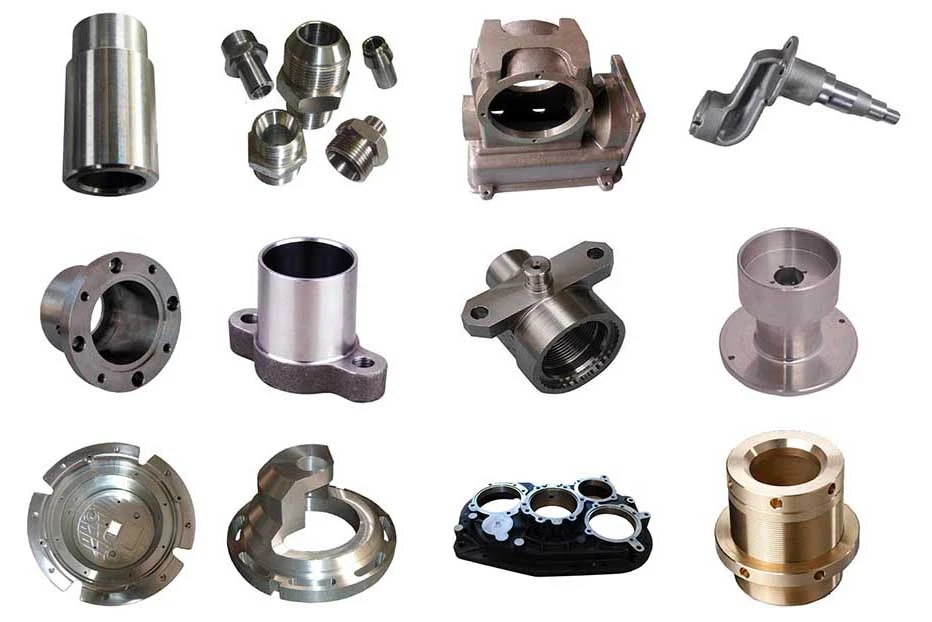
الوسم : النحاس تشكيله أجزاء، النحاس قطع غيار الآلات، النحاس بالقطع باستخدام الحاسب الآلي